Średnica i twardość nitu, wysięg ramy, nity drążone, pomiar siły i drogi oraz sześć typowych wad
Na stanowisku montażowym nitowanie wygląda na prostą operację: nit, stempel, kilka sekund cyklu. Kłopoty zaczynają się w produkcji seryjnej. Zakuwka raz wychodzi symetryczna, raz „zbiega” na bok, na powłoce galwanicznej pojawiają się zarysowania, a maszyna dobrana pod względem siły nie sięga do punktu nitowania, bo leży on za daleko od krawędzi detalu.
Poniżej opisujemy, czym różnią się nitowanie orbitalne, radialne, udarowe i zakuwanie prasą, jak dobrać maszynę do złącza, kiedy nitowanie orbitalne nie jest właściwym wyborem oraz jak kontrolować proces i rozpoznawać wady zakuwki. Liczby podajemy na przykładzie nitownic orbitalnych KMT Vogt serii VN.
Jak działa nitowanie orbitalne
Stempel nitujący jest ustawiony pod niewielkim kątem do osi wrzeciona i obraca się wokół niej. W każdej chwili styka się z nitem tylko na wąskim wycinku, który obiega zakuwkę po okręgu. Materiał jest kształtowany stopniowo i na zimno, dlatego do uformowania zakuwki wystarcza znacznie mniejsza siła osiowa niż przy zakuwaniu prasą jednym naciskiem. Detal nie dostaje też uderzeń jak przy nitowaniu udarowym. Ogranicza to ryzyko mikropęknięć i sprzyja stabilności wymiarowej złącza.
W maszynach serii VN ruch obrotowy narzędzia zapewnia silnik trójfazowy, a nacisk siłownik pneumatyczny. Siłę ustawia się ciśnieniem zasilania (np. VN 450: 4,5 kN przy 6 bar), a czas nitowania w modelach VN 450 i VN 800 nastawia się w zakresie 0,5–10 s. Kształt zakuwki nadaje stempel, a przy stałym czasie i sile każdy cykl przebiega tak samo.
Przy detalach delikatnych znaczenie ma tłumienie położenia końcowego (niem. Endlagendämpfung). Na ostatnich 5 mm skoku wrzeciono hamuje i opiera się na poduszce powietrznej, więc odkształcanie zaczyna się łagodnie. Przydaje się to przy zawijaniu krawędzi oraz przy elementach kruchych i cienkościennych.
Orbitalne, radialne, udarowe czy wcisk
Nazwy „nitownica orbitalna” i „nitownica radialna” bywają używane zamiennie, ale chodzi o dwa różne procesy. W obu materiał jest formowany stopniowo i na zimno, przy sile osiowej znacznie mniejszej niż przy prasowaniu. Różni je tor stempla. W nitowaniu orbitalnym pochylony stempel obraca się wokół osi wrzeciona, a strefa styku obiega nit po okręgu. W nitowaniu radialnym stempel jest prowadzony po torze w kształcie rozety, co ogranicza siły styczne działające na detal. Nitowanie orbitalne ma prostszą kinematykę głowicy.
- Tor narzędzia. Orbitalne: pochylony stempel, strefa styku obiega nit po okręgu; radialne: tor w kształcie rozety; udarowe: uderzenia w osi nitu; prasowanie, wcisk: nacisk w osi całą powierzchnią stempla.
- Siła osiowa. Orbitalne: niska, materiał formowany stopniowo; radialne: niska, materiał formowany stopniowo; udarowe: średnia; prasowanie, wcisk: wysoka, cały przekrój naraz.
- Siły poprzeczne na detalu. Orbitalne: niewielki moment od obiegającej strefy styku; radialne: mniejsze, rozeta ogranicza siły styczne; udarowe: zależne od prowadzenia narzędzia; prasowanie, wcisk: praktycznie brak.
- Ryzyko mikropęknięć. Orbitalne: małe; radialne: małe; udarowe: podwyższone; prasowanie, wcisk: zależne od materiału.
- Kruchy detal (ceramika, tworzywa). Orbitalne: możliwe, z tłumieniem i właściwym podparciem; zalecana próba; radialne: możliwe; zalecana próba; udarowe: niezalecane; prasowanie, wcisk: warunkowo.
- Wygląd zakuwki. Orbitalne: gładka, powtarzalna; radialne: gładka, powtarzalna; udarowe: zmienny; prasowanie, wcisk: zależny od stempla.
- Hałas i drgania. Orbitalne: niskie; radialne: niskie; udarowe: wysokie; prasowanie, wcisk: niskie.
- Czas cyklu. Orbitalne: zależny od nastawionego czasu nitowania; radialne: zależny od programu maszyny; udarowe: bardzo krótki; prasowanie, wcisk: bardzo krótki.
- Kontrola przebiegu procesu. Orbitalne: pomiar siły i drogi, płyta pomiaru siły; radialne: możliwa; udarowe: ograniczona; prasowanie, wcisk: pomiar siły i drogi.
Żadna z tych metod nie jest uniwersalnie lepsza. O wyborze decyduje detal: materiał i średnica nitu, wymagany kształt zakuwki oraz sposób podparcia i ustalenia detalu w gnieździe. Oba procesy obrotowe stosuje się do nitów pełnych i drążonych, sworzni oraz zawijania tulei. Jeżeli specyfikacja detalu wprost wymaga nitowania radialnego, warto próbą sprawdzić, czy nitowanie orbitalne spełni te same wymagania.
Dobór maszyny: siła, średnica, wysięg i skok
Punktem wyjścia jest średnica i materiał nitu. O wyborze modelu decydują jednak także parametry, o których łatwo zapomnieć na etapie zapytania: wysięg ramy, skok roboczy i liczba punktów nitowanych w jednym takcie.
- VN 450: siła nitowania 4,5 kN, maks. średnica nitu (stal poniżej 35 HRC) Ø 4 mm, skok roboczy 5–30 mm, wysięg ramy 120 mm, zastosowania: mikromechanika, wskaźniki, podzespoły elektroniczne.
- VN 800: siła nitowania 8 kN, maks. średnica nitu (stal poniżej 35 HRC) Ø 8 mm, skok roboczy 5–40 mm, wysięg ramy 125 mm, zastosowania: montaż ogólny, średnie serie.
- VN 1200: siła nitowania 12 kN, maks. średnica nitu (stal poniżej 35 HRC) Ø 10 mm, skok roboczy 5–40 mm, wysięg ramy 145 mm, zastosowania: automotive, złącza odpowiedzialne.
- VN 2000: siła nitowania 20 kN, maks. średnica nitu (stal poniżej 35 HRC) Ø 12 mm, skok roboczy 5–40 mm, wysięg ramy 155 mm, zastosowania: duże przekroje, praca wielopunktowa.
Twardość. Granicą dla serii VN jest 35 HRC. Powyżej tej wartości materiał przestaje płynąć plastycznie w kontrolowany sposób. Dotyczy to stali hartowanych i ulepszanych cieplnie.
Nit pełny czy drążony. Nit drążony (rurkowy) wymaga około 2/3 siły potrzebnej dla nitu pełnego o tej samej średnicy zewnętrznej. Jeżeli konstrukcja na to pozwala, można zejść o klasę niżej w doborze maszyny. Ostatecznie rozstrzyga próba na detalu.
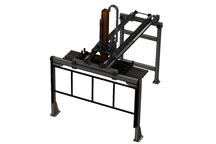
Wysięg ramy. Wysięg ogranicza, jak daleko od krawędzi detalu może leżeć punkt nitowania. To najczęstsza przyczyna, dla której maszyna poprawnie dobrana pod względem siły okazuje się nieprzydatna. Przykład: stalowy nit pełny Ø 6 mm, punkt nitowania 130 mm od krawędzi detalu. Średnica mieści się w zakresie VN 800 (do Ø 8 mm), ale jej wysięg to 125 mm. Trzeba wtedy sięgnąć po VN 1200 z wysięgiem 145 mm albo zmienić sposób ustalenia detalu.
Skok i bezpieczeństwo. Skok roboczy musi pozwolić na swobodne włożenie i wyjęcie detalu. Przy skokach z prześwitem większym niż 5 mm stanowisko zabezpiecza się kurtyną świetlną albo sterowaniem oburęcznym w kategorii bezpieczeństwa 4.
Kilka nitów w jednym takcie. Głowice wielowrzecionowe zamykają kilka nitów jednocześnie, w stałym rozstawie osiowym. Projektuje się je pod konkretny detal, przede wszystkim do złączy o małych średnicach trzpienia (narzędzia Gr. 04 i Gr. 03). Liczbę wrzecion i rozstaw ustala się dla danej maszyny i wymaganej siły. Przy wielu operacjach na jednym detalu alternatywą jest stół podziałowy z podziałem na 2, 4, 5, 6, 8, 10, 12, 16 lub 20 stacji albo ze swobodnie programowanym kątem. Operator lub robot nakłada wtedy części na jednej stacji, a nitowanie odbywa się na innej.
Kiedy nitowanie orbitalne nie jest właściwym wyborem
- Formowany materiał twardszy niż 35 HRC. Stal hartowana albo ulepszana cieplnie nie płynie plastycznie w kontrolowany sposób.
- Formowany element z materiału kruchego. Szkło, ceramika lita i węgliki spiekane nie mają fazy plastycznej, więc formowanie na zimno kończy się pęknięciem, a nie odkształceniem. Czym innym jest kruchy detal łączony metalowym nitem: tu decydują podparcie, tłumienie położenia końcowego i próba.
- Złącze do demontażu. Połączenie nitowe jest nierozłączne, a rozdzielenie wymaga zniszczenia zakuwki. Przy podzespołach serwisowanych lepsze jest połączenie gwintowe.
- Wymagana szczelność. Sama zakuwka nie gwarantuje szczelności gazowej ani cieczowej. Potrzebna jest podkładka uszczelniająca, uszczelniacz albo inna technologia.
- Średnica powyżej Ø 12 mm w stali. To górna granica serii VN. Większe przekroje wymagają maszyn innej klasy siłowej.
- Punkt nitowania dalej od krawędzi niż wysięg ramy. Maksymalny wysięg w serii VN to 155 mm (VN 2000).
Kontrola procesu: siła i droga zamiast kontroli końcowej
Do wszystkich nitownic serii VN dostępne jest opcjonalne sterowanie PREMIUM. W wersji dla VN 800 obejmuje ono:
- czas nitowania nastawiany na wyświetlaczu w zakresie 0,5–10 s;
- liczniki: sztuk, godzin pracy oraz licznik z zadaną liczbą cykli i wyłączeniem po jej osiągnięciu;
- wyzwalanie przełącznikiem nożnym, oburęcznie (Safeballs, kategoria bezpieczeństwa 4) albo sygnałem zewnętrznym przez styk bezpotencjałowy, np. ze sterownika linii;
- kontrolę siły i drogi: analogowy czujnik drogi i piezoelektryczny czujnik siły mierzą przebieg nitowania w czasie rzeczywistym, granice tolerancji ustawia się z rozdzielczością 0,01 mm, a detal z błędem jest automatycznie oceniany jako NOK;
- zabezpieczenie nastaw hasłem.
Uzupełnieniem jest płyta pomiaru siły, która mierzy siłę nitowania bezpośrednio pod miejscem nitowania, w czasie rzeczywistym, i pasuje do wszystkich czterech typów maszyn VN. Rejestracja krzywej siła–droga w każdym cyklu pozwala wykryć błąd pozycjonowania albo brak elementu, zanim detal trafi na kolejną stację, a nie dopiero na kontroli końcowej.
Sześć typowych wad zakuwki i co sprawdzić najpierw
Większość reklamacji na złączu nitowanym da się przypisać do jednej z sześciu przyczyn. Kolejność poniżej odpowiada temu, jak sprawdza się proces na linii: od przyczyn najczęstszych i najtańszych w usunięciu.
- Luz w połączeniu po zakuciu. Przyczyna: brak sztywnego podparcia detalu pod nitem albo spadek ciśnienia w sieci. Sprawdź: ciśnienie robocze (wymagane stabilne 2–8 bar), następnie gniazdo i podparcie od spodu.
- Zakuwka niesymetryczna, „zbiegła” na bok. Przyczyna: niewspółosiowość narzędzia względem trzpienia nitu. Sprawdź: centrowanie narzędzia na zapozie, zużycie kołka zabierakowego, luz w gnieździe detalu.
- Pęknięcia promieniowe na obrzeżu zakuwki. Przyczyna: materiał zbyt twardy albo o zbyt małej ciągliwości. Sprawdź: twardość nitu (granica 35 HRC), stan dostawy materiału, ewentualne wyżarzanie.
- Zakuwka niedoformowana, za niska. Przyczyna: za krótki czas cyklu albo za mały naddatek trzpienia. Sprawdź: czas formowania w programie, długość wystającej części nitu przed operacją.
- Detal odkształcony poza strefą złącza. Przyczyna: zbyt gwałtowny początek nacisku na podatnym elemencie. Sprawdź: tłumienie położenia końcowego na ostatnich 5 mm skoku.
- Uszkodzona powłoka galwaniczna wokół zakuwki. Przyczyna: nieprawidłowa geometria albo zużycie powierzchni roboczej narzędzia. Sprawdź: stan powierzchni stempla, promień przejścia, dobór klasy narzędzia (Gr. 04 – Gr. 4A).
Co przygotować przed zapytaniem
Dobór nitownicy najszybciej rozstrzygają rysunek detalu i próba na rzeczywistych częściach. Przed zapytaniem warto zebrać:
- Rysunek albo model 3D detalu z zaznaczonym miejscem nitowania.
- Materiał, twardość i średnicę nitu, informację, czy nit jest pełny czy drążony, oraz wymagany kształt zakuwki.
- Odległość punktu nitowania od krawędzi detalu i wysokość detalu w gnieździe, czyli dane do sprawdzenia wysięgu i skoku.
- Liczbę nitów na detal i ich rozstaw.
- Czas cyklu i wielkość serii.
- Wymagania jakościowe: czy potrzebny jest pomiar siły i drogi oraz zapis każdego cyklu.
- Sposób pracy: stanowisko ręczne czy linia, sygnały ze sterownika, zabezpieczenie strefy roboczej.
Słownik pojęć z dokumentacji niemieckiej
- Nitowanie orbitalne – niem. Taumelnieten.
- Nitowanie radialne – niem. Radialnieten.
- Zakuwka – niem. Schließkopf. Uformowana głowica nitu po stronie narzędzia; jej kształt, wysokość i symetria są podstawowym kryterium oceny złącza.
- Tłumienie położenia końcowego – niem. Endlagendämpfung.
- Głowica wielowrzecionowa – niem. Mehrspindelkopf.
- Zawijanie, obciskanie obwodowe – niem. Einrollen, Einbördeln. Narzędzie zawija krawędź tulei lub kołnierza zamiast formować zakuwkę.
ERD Engineering jest wyłącznym dystrybutorem KMT Vogt (Schuler Technology) w Polsce. Dane techniczne maszyn serii VN i kryteria doboru: nitownice orbitalne KMT Vogt serii VN
- Autor:
- mgr inż. Rafał Kansy
- Źródło:
- ERD Engineering Sp. z o.o.
- Dodał:
- ERD Engineering Sp. z o.o.
 RSS
Czytaj także
-
Nowoczesna technologia w fabryce z tradycją
Najnowocześniejsza technologia automatyki firmy B&R zapewniła zastrzyk energii szwedzkiej fabryce Hultafors – firmie o ponad stuletniej...
-

Kluczowa rola wycinarek laserowych w obróbce metali
Wycinarki laserowe zrewolucjonizowały przemysł obróbki metali, oferując niezwykłą precyzję i efektywność. Dowiedz się, dlaczego są one...
-
-

-
-
-
-