Porównując oferty zrobotyzowanych stanowisk spawalniczych, nabywcy często zestawiają ze sobą podstawowe parametry: udźwig, zasięg i liczbę osi. Na rynku dostępne są systemy, których ceny różnią się jednak kilkukrotnie. Dla działów technicznych i finansowych kluczowe jest zrozumienie, z jakich fizycznych i prawnych różnic wynikają te koszty. Obejmują one m.in. klasę zastosowanego źródła prądu, podajnika drutu, wymagania konserwacyjne ramienia oraz status prawny całego stanowiska.
Wdrożenie automatyzacji w produkcji małoseryjnej opiera się dziś często na cobotach (robotach współpracujących). Cenniki takich stacji bywają jednak mylące, jeśli inwestor nie zagłębi się w szczegóły specyfikacji.
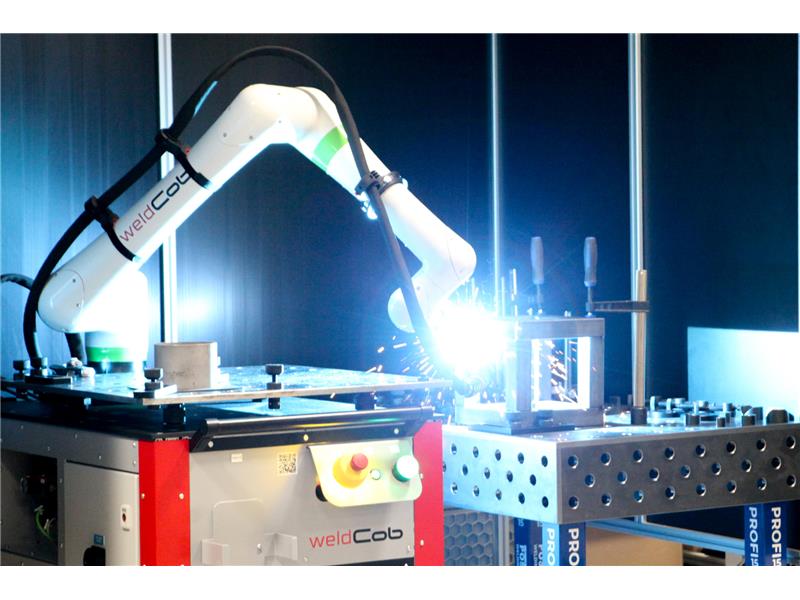
Analizujemy te różnice, biorąc za punkt odniesienia weldCob – mobilnego cobota spawalniczego zaprojektowanego i produkowanego przez firmę NEO Industry, integrującego komponenty marek FANUC oraz Kemppi. Z czego realnie wynikają różnice w wycenach tego typu urządzeń na rynku?
1. Klasa sprzętowa źródła prądu i osprzętu
Na rynku funkcjonują stanowiska, w których do ramienia robota podłącza się standardowe źródła spawalnicze o przeznaczeniu manualnym. Różnica w cenie stanowisk przemysłowych wynika z zastosowania komponentów projektowanych docelowo pod obciążenia zrobotyzowane.
W mobilnym stanowisku spawalniczym weldCob za proces łączenia odpowiada inwertorowe źródło Kemppi X5 Power Source 400 Pulse (zakres prądu 15–400 A). Wpływ na ostateczną wycenę i parametry takiego zestawu mają:
-
System podawania drutu: Dokładność podawania spoiwa w robotyce to parametr krytyczny. Zamiast standardowych rozwiązań, w omawianym systemie użyto mechanizmu R500 Wire Feeder EUR, który Kemppi projektuje do swojego ciężkiego systemu zrobotyzowanego AX MIG Welder. Wyposażony jest w cztery rolki napędzane dwoma silnikami. Obsługuje on drut ze stali węglowej i nierdzewnej o średnicach od 0,8 do 1,6 mm, a także drut aluminiowy od 1,0 do 1,6 mm. Taka konstrukcja ogranicza ryzyko zacięć i poślizgu drutu.
-
Chłodzenie: Do utrzymania ciągłości pracy przy wyższych parametrach prądowych konieczne jest wydajne chłodzenie. Zastosowanie aktywnego chłodzenia cieczą (X5 COOLER) oraz palnika z serii zaprojektowanej dla cobotów (Flexlite GXe-C 505W 22D*) pozwala na dłuższą pracę bez konieczności przerw na stygnięcie uchwytu.
-
Oprogramowanie procesu: Źródło o zakresie do 400 A wyposażone w procesy pulsacyjne pozwala spawać stal węglową, nierdzewną i aluminium. Posiada wbudowaną technologię Dual Pulse, która umożliwia kontrolę ilości wprowadzanego ciepła, co ogranicza odkształcenia materiałów cienkościennych. Z kolei technologia Touch Sense Ignition (TSI) zajarza łuk bez zwarcia, co ogranicza powstawanie odprysków na starcie spoiny i skraca późniejsze szlifowanie przed lakierowaniem.
2. Kinematyka, bezpieczeństwo i utrzymanie ruchu
Kolejnym obszarem warunkującym cenę jest ramię cobota. W modelu weldCob zastosowano 6-osiowe ramię FANUC CRX-20iA/L o zasięgu roboczym 1418 mm. O wartości tego komponentu nie świadczy wyłącznie zasięg, ale koszty utrzymania w cyklu życia maszyny oraz wbudowane systemy bezpieczeństwa.
Z punktu widzenia działu utrzymania ruchu (UR), kluczowe są deklaracje producenta dotyczące serwisowania. FANUC deklaruje dla serii CRX 8 lat pracy bez konieczności przeprowadzania konserwacji mechanicznej (m.in. wymiany smarów w przekładniach), co jest wynikiem zastosowania szczelnej obudowy o wysokim stopniu ochrony (np. IP67 na ramię).
Dodatkowo, ramiona współpracujące wyposażone są w czujniki siły i momentu, które zatrzymują ruch maszyny w przypadku kontaktu fizycznego z człowiekiem. Należy jednak pamiętać, że o ostatecznym bezpieczeństwie – i ewentualnej konieczności zastosowania wygrodzeń czy zewnętrznych skanerów optycznych – zawsze decyduje ocena ryzyka dla całego stanowiska (uwzględniająca m.in. ostre krawędzie detali czy promieniowanie łuku).
3. Stan prawny: Komponenty a kompletna maszyna z CE
Istotną różnicą, mającą bezpośrednie przełożenie na cenę zakupu oraz czas wdrożenia, jest stan prawny dostarczanego sprzętu.
Zakup osobnego cobota, wózka oraz spawarki i samodzielne połączenie ich w zakładzie skutkuje zmianą statusu prawnego. Zgodnie z przepisami, inwestor staje się w tym momencie producentem nowej maszyny zespolonej. Nakłada to na firmę obowiązek prawny przeprowadzenia pełnej oceny zgodności i wystawienia deklaracji zgodności CE. Wymaga to odpowiedniej wiedzy inżynieryjno-prawnej, a ewentualne zlecenie tego procesu na zewnątrz generuje dodatkowe koszty wdrożenia.
Alternatywą są rozwiązania dostarczane przez producentów jako urządzenia seryjne. Mobilny cobot spawalniczy weldCob trafia do zakładu jako maszyna ukończona, objęta jedną deklaracją zgodności CE wystawioną przez NEO Industry. Przenosi to obowiązek przeprowadzenia oceny zgodności samej maszyny na jej dostawcę, pozostawiając pracodawcy jedynie standardowe obowiązki z zakresu oceny ryzyka stanowiska pracy.
Podsumowanie: Koszt zakupu a koszt użytkowania
Cena zakupu stanowiska spawalniczego to tylko część rzeczywistych wydatków. Różnice w wycenach wynikają z trzech obszarów omówionych powyżej: klasy źródła prądu i osprzętu, wymagań serwisowych ramienia oraz statusu prawnego stanowiska.
Tańsze rozwiązanie może generować dodatkowe koszty już po zakupie, m.in. w postaci przestojów, częstszej wymiany części, dłuższego szlifowania spoin czy samodzielnej certyfikacji CE. Dlatego przy porównywaniu ofert warto oceniać całkowity koszt posiadania (TCO – Total Cost of Ownership), czyli sumę wszystkich wydatków w całym okresie użytkowania maszyny, a nie wyłącznie kwotę na fakturze.
Kategoria komunikatu:
Inne
- Źródło:
- materiały nadesłane do Redakcji

Czytaj także
-
Mobilny cobot spawalniczy weldCob - kompletny przewodnik dla firm
weldCob to mobilny cobot spawalniczy MIG/MAG zaprojektowany i wytworzony przez NEO Industry. Łączy ramię współpracujące FANUC CRX-20iA/L ze...
-

Kluczowa rola wycinarek laserowych w obróbce metali
Wycinarki laserowe zrewolucjonizowały przemysł obróbki metali, oferując niezwykłą precyzję i efektywność. Dowiedz się, dlaczego są one...
-
-

-

-

-