Na linii produkcyjnej wymieniono czujnik na nowy model. Działa tak samo, ale ma inny rozstaw otworów montażowych. Cała reszta urządzenia jest sprawna. Potrzebny jest jeden uchwyt, najlepiej bez tygodni oczekiwania. Frezować go czy wydrukować?
Takich decyzji w przemyśle jest więcej, niż mogłoby się wydawać. Czasem chodzi o pojedynczy dystans, czasem o osłonę elektroniki, a czasem o kilkadziesiąt identycznych elementów do nowej serii urządzeń. Nie wygrywa automatycznie ani druk 3D, ani CNC. Wygrywa technologia, która pasuje do zadania i nie komplikuje go ponad potrzebę.
Zaczynamy od geometrii, nie od katalogu maszyn
Wyobraźmy sobie niewielki wspornik: z jednej strony przykręcany do profilu, z drugiej obejmujący czujnik, z boku z kanałem na przewód. Jeśli wykonać go z jednego kawałka materiału metodą skrawania, frez musi dotrzeć do każdej powierzchni. Część kształtów wymaga kilku zamocowań albo dodatkowych operacji.
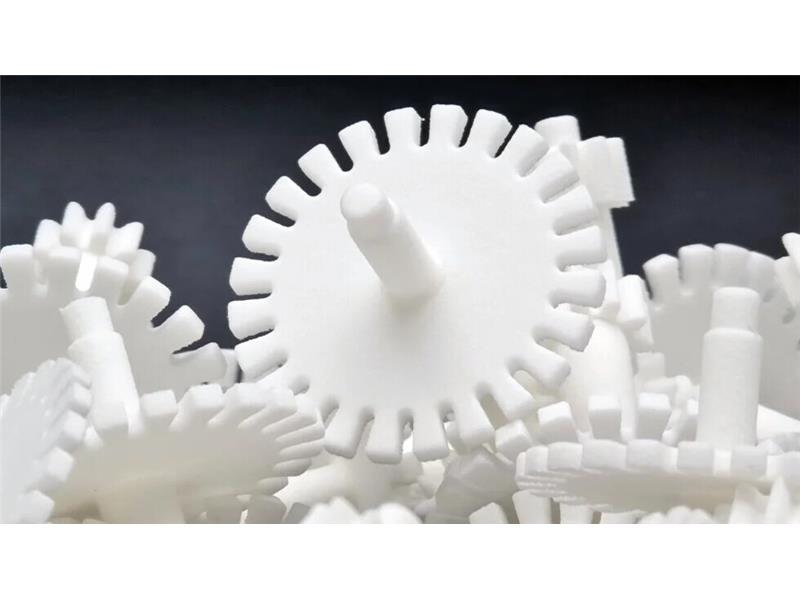
W druku 3D znacznie łatwiej połączyć kilka funkcji w jednej bryle. Podstawa, dystans, prowadnica przewodu i osłona mogą powstać jako jeden detal. To właśnie przy niestandardowych kształtach wytwarzanie przyrostowe potrafi uprościć pracę konstruktora.
Nie znaczy to, że druk nie ma ograniczeń. W FFF trzeba ocenić nawisy, podpory oraz kierunek układania warstw. Przy SLS i MJF problem podpór wygląda inaczej, ale zamknięte komory i wąskie kanały muszą umożliwiać usunięcie proszku. Każdy proces stawia konstruktorowi inne pytania.
Tolerancje: najdroższe bywają te niepotrzebne
Model komputerowy wygląda idealnie. Otwór ma dokładnie sześć milimetrów, ścianka jest równa na całej długości, a powierzchnie spotykają się pod kątem prostym. Pytanie, ile tej dokładności potrzebuje gotowa część.
W osłonie czujnika kluczowe mogą być jedynie dwa otwory i miejsce na złącze. W elemencie współpracującym z wałkiem potrzebna będzie znacznie dokładniejsza kontrola średnicy i współosiowości. Jeśli wszystkie wymiary potraktujemy jednakowo, podnosimy koszt bez poprawy funkcji.
CNC ma przewagę tam, gdzie liczą się ciasne pasowania, wysoka jakość określonych powierzchni i precyzja obróbki. Druk 3D sprawdza się często wtedy, gdy geometria jest bardziej złożona, a tylko wybrane obszary wymagają kontroli wymiarowej. Ostateczny wybór wymaga jednak oceny konkretnego modelu.
Dobry konstruktor oznacza wymiary krytyczne. Dobry wykonawca wie wtedy, na czym powinien się skupić. Samo hasło „ma być bardzo dokładnie” nie zastępuje tolerancji na rysunku.
Materiał dobieramy do warunków, nie do przyzwyczajeń
Uchwyt, który przez rok będzie pracował w spokojnym pomieszczeniu, ma inne zadanie niż osłona zamontowana w pobliżu ciepłego silnika. Dochodzą drgania, nasłonecznienie, środki czyszczące, obciążenia udarowe i liczba cykli montażowych.
FFF pozwala wykonywać detale z różnych termoplastów, między innymi PET-G, ABS, ASA i wybranych materiałów technicznych. SLS oraz MJF często wykorzystują poliamid PA12. Sam zapis „PA12” lub „ABS” nie wystarcza jednak do zagwarantowania zachowania gotowego elementu. Liczą się również proces i geometria.
Szczególnie ważna jest orientacja druku FFF. Ten sam zaczep ustawiony inaczej na platformie może przenosić obciążenie w mniej korzystnym kierunku względem warstw. Grubsza ścianka też nie rozwiąże wszystkiego, jeśli siła działa w miejscu podatnym na rozwarstwienie.
W częściach mających wpływ na bezpieczeństwo maszyn lub ludzi nie wystarcza ocena „na oko”. Potrzebne są wymagania techniczne i odpowiednia weryfikacja.
Pięć prototypów czy pięćset gotowych sztuk?
Przy projektowaniu stanowiska montażowego rzadko wszystko pasuje za pierwszym razem. Pierwszy wariant uchwytu pokazuje, czy operator ma dostęp do śruby. Drugi poprawia prowadzenie przewodu. W trzecim konstruktor przesuwa czujnik, bo dopiero na urządzeniu widać kolizję.
W takim cyklu druk 3D pozwala szybko sprawdzać kolejne wersje z przygotowanych modeli. Nie trzeba tworzyć osobnego oprzyrządowania dla każdej drobnej zmiany. Kiedy projekt zostanie zatwierdzony, można dopiero porównać koszt partii wykonanej różnymi metodami.
Przy większej liczbie prostych, jednakowych detali CNC może stać się bardziej opłacalne. Z kolei dla wielu małych, złożonych części proszkowe technologie druku 3D mogą zapewnić korzystną organizację produkcji. Nie istnieje uczciwa granica typu „od stu sztuk zawsze CNC”. Zbyt wiele zależy od materiału, geometrii i wymaganych operacji.
Dlatego porównanie ofert powinno obejmować gotowy detal, a nie tylko cenę pracy maszyny. Trzeba uwzględnić materiał, przygotowanie produkcji, podpory lub czyszczenie proszku, wykończenie i kontrolę.
Kiedy oddać model do druku 3D?
Przy zlecaniu elementu z tworzywa wystarczy na początek kilka konkretów: plik STEP/STP albo STL, liczba sztuk, warunki pracy oraz wymiary, które naprawdę decydują o montażu. Jeśli część ma współpracować z inną, przydatny będzie też rysunek lub zdjęcie zespołu.
P3DRC to drukarnia 3D realizująca wydruki z dostarczonych modeli, między innymi w technologiach FFF, SLS i MJF. Firma nie zajmuje się obróbką CNC, więc nie obiecuje zastąpienia każdej frezowanej części wydrukiem. Wybór ma być uzasadniony konstrukcyjnie i ekonomicznie.
Dla jednego niestandardowego uchwytu liczyć się będzie szybka realizacja bez form i dodatkowego oprzyrządowania. Dla elementu o wymagających pasowaniach ważniejsze mogą być dokładne powierzchnie po obróbce skrawaniem. Dobrze zadane pytanie nie brzmi zatem „co jest lepsze — druk 3D czy CNC?”, lecz „co ta część musi robić i ile naprawdę trzeba ich wykonać?”.
Kategoria komunikatu:
Komunikat sponsorowany
- Źródło:
- materiały nadesłane do Redakcji

Czytaj także
-
Produkcja obrabiarek w dobie zmian
Nowe rozwiązania dostępne dzięki technice liniowej (Źródło ilustracji: Bosch Rexroth AG) Zmiany technologiczne stawiają przed...
-

Kluczowa rola wycinarek laserowych w obróbce metali
Wycinarki laserowe zrewolucjonizowały przemysł obróbki metali, oferując niezwykłą precyzję i efektywność. Dowiedz się, dlaczego są one...
-
-
-
-
-
-